Wie wird Laminatboden hergestellt? Herstellungsprozess & Qualitätskontrolle
Woraus besteht Laminatboden?
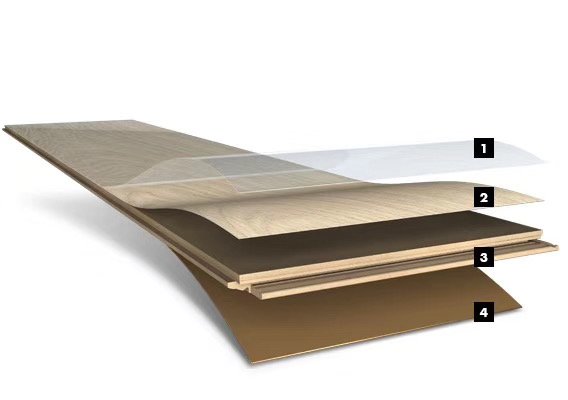
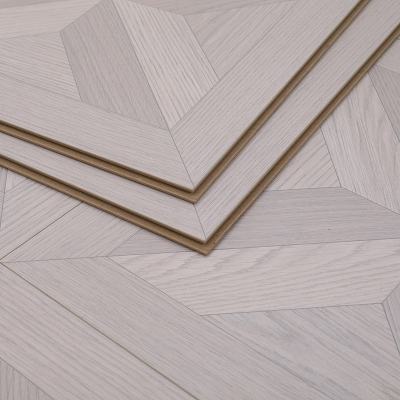
Laminatboden ist ein mehrschichtiger, technisch hergestellter Bodenbelag. Jede Schicht erfüllt eine bestimmte Funktion, und die Qualität jeder Schicht bestimmt die Leistung des fertigen Produkts.
HDF-Kern. Der Kern besteht aus hochdichter Faserplatte (HDF), die aus veredelten Holzfasern hergestellt wird, die unter Hitze und Druck mit Harz gebunden werden. Der Kern sorgt für strukturelle Stabilität, Tragfähigkeit und ist das Material, in das das Klickprofil gefräst wird. Die Dichte des Kerns liegt typischerweise zwischen 800 und 930 kg/m³, abhängig von der Produktspezifikation. Überprüfen Sie die Dichte anhand des Produktprüfberichts.
Dekorpapier. Die Dekorschicht ist bedrucktes Papier, das die Holz-, Stein- oder Textiloptik erzeugt. Die Druckauflösung und Farbgenauigkeit bestimmen den visuellen Realismus der Oberfläche.
Overlay. Das Overlay ist eine mit Melaminharz getränkte Folie, die die Dekorschicht vor Abrieb schützt. Bei höherwertigen Produkten enthält das Overlay Aluminiumoxid für zusätzliche Verschleißfestigkeit.
Gegenzugschicht.Die Ausgleichsschicht ist ein feuchtigkeitsbeständiges Trägerpapier, das auf der Unterseite des Kerns angebracht wird. Sie gleicht die Spannung in der Platte aus und verhindert Verformungen.
Harz.Melaminharz wird verwendet, um das Dekorpapier und die Deckschicht zu imprägnieren und die Schichten während der Laminierung miteinander zu verbinden. Die Harzformulierung beeinflusst die Oberflächenhärte, Feuchtigkeitsbeständigkeit und Haltbarkeit.
Klicksystem.Das Verriegelungssystem wird in die Kanten des HDF-Kerns gefräst. Die Präzision der Bearbeitung bestimmt, wie gut die Paneele ineinandergreifen und wie gut die Verbindung bei Bewegungen funktioniert.
Herstellungsprozess von Laminatböden
Die Produktion von Laminatböden folgt einem standardisierten industriellen Prozess. Die folgenden Schritte beschreiben die Abfolge vom Rohmaterial bis zum fertigen, verpackten Bodenbelag.
1. Rohstoffvorbereitung
Holzfasern werden aus Rohholz oder recycelten Holzmaterialien hergestellt. Die Fasern werden veredelt, getrocknet und mit Harz sowie Zusatzstoffen vermischt. Der Feuchtigkeitsgehalt der Fasern wird vor dem Pressen kontrolliert – dies ist entscheidend für eine gleichbleibende HDF-Qualität. Der Feuchtigkeitsgehalt der Fasern wird vor der Formgebungsstufe typischerweise in einem engen Bereich geregelt.
2. HDF-Plattenherstellung
Die vorbereiteten Fasern werden zu einer Matte geformt und unter hoher Temperatur und Druck zu einer HDF-Platte gepresst. Die Platte wird anschließend gekühlt, konditioniert und auf Maß geschnitten. Dichte, Dicke und Feuchtigkeitsgehalt werden in dieser Phase kontrolliert. Die Presstemperatur liegt typischerweise zwischen 170 und 220 °C, und der Druck wird so geregelt, dass die angestrebte Dichte erreicht wird.
3. Tränkung von Dekorpapier
Das Dekorpapier wird mit Melaminharz imprägniert. Das Papier durchläuft ein Harzbad und wird anschließend getrocknet, um überschüssige Feuchtigkeit zu entfernen. Der Harzgehalt und die Harzverteilung beeinflussen die Oberflächenhärte und die Feuchtigkeitsbeständigkeit des fertigen Produkts. Die Harzaufnahme wird gesteuert, um den Zielharzgehalt zu erreichen.
4. Vorbereitung des Overlays
Das Overlaypapier wird ebenfalls mit Melaminharz imprägniert, häufig mit Zusatz von Aluminiumoxid für die Abriebfestigkeit. Das Overlay wird auf die gleiche Weise wie das Dekorpapier vorbereitet.
5. Laminierung und Heißpressen
Das Overlay, das Dekorpapier, der HDF-Kern und die Gegenzugschicht werden gestapelt und unter hoher Temperatur und hohem Druck zusammengepresst. Die Wärme härtet das Melaminharz aus und verbindet die Schichten zu einer einzigen Platte. Die Pressparameter – Temperatur, Druck und Zeit – werden gesteuert, um eine gleichmäßige Verbindung und Oberflächenqualität zu gewährleisten. Typische Pressparameter hängen vom Harzsystem und der Produktspezifikation ab; beim Hersteller verifizieren.
6. Kühlung und Konditionierung
Nach dem Pressen werden die Platten gekühlt und konditioniert, um innere Spannungen abzubauen. Dieser Schritt ist wichtig für die Maßhaltigkeit – Platten, die nicht ordnungsgemäß konditioniert werden, können sich nach dem Profilieren verziehen oder ihre Form ändern. Die Kühlung wird kontrolliert, um Thermoschock zu vermeiden und der Platte zu ermöglichen, ein Feuchtigkeitsgleichgewicht zu erreichen.
7. Zuschnitt und Profilierung
Die laminierten Platten werden auf die erforderlichen Dielenmaße zugeschnitten. Anschließend werden die Kanten profiliert – mit CNC-Ausrüstung (computerisierte numerische Steuerung) in das Klicksystem gefräst. Die Präzision der Profilierung bestimmt den Eingriff der Verbindung und die Festigkeit der Verbindung. Die Toleranz beträgt typischerweise ±0,05 mm für Premiumprodukte.
8. Klick-System-Bearbeitung
Das Klick-System-Profil wird in die Plattenkanten gefräst. Die Profilgeometrie wird gegen die Designspezifikation verifiziert. Schneidwerkzeuge werden in definierten Intervallen inspiziert und ersetzt, um die Profilpräzision aufrechtzuerhalten.
9. Oberflächenveredelung
Die Oberfläche ist geprägt, um das Texturmuster zu erzeugen. Bei Produkten mit natürlicher Haptik ist die Prägung mit dem gedruckten Dekor synchronisiert (EIR). Die Oberfläche kann auch mit einer UV-gehärteten Beschichtung für zusätzlichen Schutz behandelt werden.
10. Qualitätsprüfung
Fertige Paneele werden auf Dicke, Dichte, Abriebfestigkeit, Quellbeständigkeit, Maßstabilität, Verriegelungsfestigkeit, Oberflächenqualität, Farbkonsistenz und Formaldehydemission geprüft. Für jede Charge werden Prüfberichte erstellt. Einzelheiten finden Sie im folgenden Abschnitt zur Qualitätskontrolle.
11. Verpackung
Die Paneele werden in Kartons verpackt, auf Paletten gestapelt und für den Versand vorbereitet. Die Verpackung schützt die Paneele während des Transports und der Lagerung, und die Chargenrückverfolgbarkeit ermöglicht die Überprüfung der Produktionshistorie jeder Lieferung.
Qualitätskontrolle von Laminatböden
Qualitätskontrolle unterscheidet einen zuverlässigen Laminatbodenhersteller von einem unzuverlässigen. Die folgenden Tests und Inspektionen sind in einem gut kontrollierten Produktionsprozess Standard.
Dickenprüfung. Überprüft, ob die Paneeldicke innerhalb der Toleranz liegt. Dickenabweichungen beeinträchtigen die Verlegequalität und die Fugenleistung.
Dichtetest. Überprüft, ob die HDF-Kerndichte innerhalb der Spezifikation liegt. Die Dichte beeinflusst die Tragfähigkeit, die Fugenfestigkeit und die Dimensionsstabilität.
Abriebbeständigkeit. Misst die Abriebfestigkeit der Nutzschicht. Gemessen durch den Taber-Test oder gleichwertig, und klassifiziert nach AC-Bewertung (AC3, AC4, AC5).
Quellbeständigkeit. Misst die Dickenquellung des Paneels nach Wassereinwirkung. Dies ist ein wichtiger Indikator für die Feuchtigkeitsbeständigkeit.
Maßstabilität. Misst die Dimensionsänderung des Paneels unter Temperatur- und Feuchtigkeitsschwankungen. Dies beeinflusst, ob der Boden flach bleibt und die Fugen im Laufe der Zeit geschlossen bleiben.
Verriegelungsfestigkeit. Misst den Widerstand der Fuge gegen Auseinanderziehen. Dies wird am fertigen Profil getestet und ist ein wichtiger Indikator für die Verriegelungsleistung.
Oberflächeninspektion. Sichtprüfung der Oberfläche auf Mängel – Kratzer, Farbabweichungen, Fehlausrichtung der Prägung und Oberflächenverunreinigungen.
Farbkonsistenz. Überprüft, dass die Farbe der fertigen Platten mit der freigegebenen Referenz übereinstimmt. Farbabweichungen zwischen Chargen können bei großen Projekten ein Problem darstellen.
Formaldehydemission. Überprüft, dass die Formaldehydemissionsklasse der geltenden Norm entspricht (E1, E0, ENF oder CARB Phase 2, je nach Markt).
Verpackungsprüfung. Überprüft, dass die Verpackung die Platten schützt und dass Kennzeichnung und Chargencodierung korrekt sind.
Testhäufigkeit. Die Testhäufigkeit hängt vom Qualitätssystem des Herstellers ab. Übliche Praxis: Dicke und Dichte werden bei jeder Charge geprüft; Abriebfestigkeit und Quellbeständigkeit werden pro Produktionslauf geprüft; die Oberflächeninspektion erfolgt kontinuierlich; die Formaldehydemission wird pro Charge oder gemäß Zertifizierungsanforderung geprüft. Überprüfen Sie die QS-Dokumentation des Herstellers vor der Spezifikation.
Wie man einen Hersteller von Laminatböden bewertet
Für Distributoren, Importeure und Projektlieferanten ist die Wahl des richtigen Herstellers ebenso wichtig wie die Wahl des richtigen Produkts. Die folgenden Faktoren sollten bewertet werden.
Produktionskapazität. Überprüfen Sie die monatliche und jährliche Produktionskapazität des Herstellers und ob er Ihr Auftragsvolumen und Ihren Lieferplan erfüllen kann.
HDF-Qualität. Überprüfen Sie die Herkunft und Qualität des HDF-Kerns. Kerndichte, Dickentoleranz und Feuchtigkeitsgehalt sollten innerhalb der Spezifikation liegen.
Produktionsausrüstung. Überprüfen Sie die Ausrüstung des Herstellers – Heißpresslinien, Imprägniersysteme, CNC-Profilfräsmaschinen und Prüfgeräte. Moderne Ausrüstung liefert gleichbleibendere Ergebnisse.
QC-Verfahren. Überprüfen Sie die Qualitätskontrollverfahren des Herstellers – welche Tests durchgeführt werden, mit welcher Häufigkeit und welche Aufzeichnungen geführt werden. Fordern Sie Prüfberichte für bestimmte Chargen an.
Zertifizierungen.Überprüfen Sie die Zertifizierungen des Herstellers – ISO 9001 (Qualitätsmanagement), ISO 14001 (Umweltmanagement) und produktbezogene Zertifizierungen, die für den Zielmarkt relevant sind (CE, CARB Phase 2, E1, FSC/PEFC).
OEM/ODM-Fähigkeit.Wenn ein kundenspezifisches Design erforderlich ist, überprüfen Sie die OEM/ODM-Fähigkeit des Herstellers – kundenspezifisches Dekor, kundenspezifische Prägung, kundenspezifische Verpackung und Private Label.
Musterfreigabe.Überprüfen Sie den Musterfreigabeprozess. Kundenspezifische Aufträge erfordern in der Regel eine Musterfreigabe vor der Produktion.
Verpackung.Überprüfen Sie die Verpackungsspezifikationen – Kartondesign, Palettenkonfiguration, Kennzeichnung und Chargencodierung. Die Verpackung beeinflusst den Transportschutz und die Lagereffizienz.
Containerverladung.Überprüfen Sie den Containerbeladungsplan – wie viele Kartons pro Palette, wie viele Paletten pro Container und wie die Ladung gesichert wird. Eine effiziente Containerbeladung senkt die Versandkosten pro Quadratmeter.
Exporterfahrung.Überprüfen Sie die Exporterfahrung des Herstellers – welche Märkte er beliefert, welche Dokumentation er bereitstellt und wie er Logistik und Zoll abwickelt.
Werksaudit.Für kritische Projekte wird ein Werksaudit empfohlen. Ein Werksaudit umfasst in der Regel Produktionsanlagen, Qualitätskontrollverfahren, Beschaffung von Rohmaterialien, Produktionsaufzeichnungen und Verpackung. Wo ein Werksaudit nicht möglich ist, fordern Sie Videodokumentation an oder führen Sie eine Musterbestellung durch.
Einschränkungen der Herstellung von Laminatböden
Die Herstellung von Laminatböden erzeugt ein gleichmäßiges, dimensionsstabiles Produkt, aber der Prozess hat Einschränkungen, die bei der Spezifikation berücksichtigt werden sollten.
Feuchtigkeitsempfindlichkeit.Der HDF-Kern ist feuchtigkeitsempfindlich, daher ist das fertige Produkt nicht für Nassbereiche wie Badezimmer, Küchen oder Keller geeignet. Für Nassbereiche sollten wasserfeste SPC-Böden in Betracht gezogen werden.
Die Oberfläche kann nicht nachbearbeitet werden.Im Gegensatz zu Massivholz kann die Laminatoberfläche nicht geschliffen und nachbearbeitet werden. Beschädigte Paneele müssen ersetzt werden.
Die Qualität variiert je nach Herstellungsspezifikation. Die Leistung variiert erheblich je nach HDF-Dichte, Verschleißschichtdicke und Präzision des Klicksystems. Zwei Produkte mit derselben Dicke und AC-Bewertung können unterschiedlich abschneiden, wenn sich die Kern-Dichte oder die Profilpräzision unterscheiden.
Prägung und Dekorsynchronisation. Bei Produkten mit natürlicher Haptik muss die Synchronisation zwischen der Prägung und dem gedruckten Dekor innerhalb der Toleranz liegen. Eine Fehlausrichtung führt zu einer Oberfläche, bei der Textur und Bild nicht übereinstimmen.
Bei Projekten, bei denen diese Einschränkungen problematisch sind, sollten alternative Bodenbelagsarten oder zusätzliche Systemkomponenten in Betracht gezogen werden.
Produktionsfall einer Laminatboden-Fabrik
Der folgende Fall veranschaulicht ein typisches Fabrikproduktionsprojekt für eine gewerbliche Büroentwicklung.
Projekttyp: Gewerbliche Bürorenovierung.
Projektgröße: 12.000 m².
Bodenspezifikation: 8 mm AC4 Laminatboden, Holzoptik-Dekor, Klicksystem.
Auswahlbegründung:Das Projekt erforderte einen langlebigen, gleichmäßigen Bodenbelag, der schnell verlegt und mit geringem Aufwand gepflegt werden konnte. Laminatboden wurde gegenüber Teppich (Pflege) und Fliesen (Verlegezeit) ausgewählt. Die AC4-Klasse wurde für allgemeinen gewerblichen Verkehr spezifiziert; eine Stärke von 8 mm wurde für einen ausgewogenen Bodenhöhen- und Kostenausgleich gewählt.
Herstellungsprozess:HDF-Kern auf 8 mm Dicke produziert, mit Dichte innerhalb der Spezifikation kontrolliert. Dekorpapier mit Melaminharz imprägniert. Deckschicht mit Aluminiumoxid aufgebracht. Laminierung unter kontrollierter Temperatur und Druck. Platten gekühlt und konditioniert. CNC-Profilierung der Klick-Kantenschlösser mit Toleranzprüfung. Oberfläche geprägt. Chargenweise geprüft auf Dicke, Dichte, Abriebfestigkeit, Quellbeständigkeit, Maßhaltigkeit, Verriegelungsfestigkeit und Formaldehydemission. Prüfberichte für jede Charge erstellt.
Qualitätskontrolle:Dicke, Dichte und Verriegelungsfestigkeit werden bei jeder Charge überprüft. Abriebfestigkeit und Quellbeständigkeit werden pro Produktionslauf getestet. Die Oberfläche wird auf Farbkonsistenz und Prägemusterausrichtung geprüft. Die Verpackung wird auf Schutz und Kennzeichnung geprüft.
Verpackung und Lieferung:Die Paneele werden in Kartons verpackt, auf Paletten gestapelt und gemäß dem Verladeplan in Container verladen. Chargencodes werden zur Rückverfolgbarkeit erfasst. Die Lieferung an die Projektbaustelle erfolgt gemäß dem vereinbarten Zeitplan.
Ergebnis:Die Installation wurde termingerecht abgeschlossen. Nach fünf Jahren Dauerbelastung bei hohem Fußgängerverkehr behielt der Boden seine Oberflächenintegrität ohne Fugenöffnung oder Kantenschäden bei. Einzelne Paneele konnten ausgetauscht werden, ohne den gesamten Boden zu entfernen.
Das obige Fallbeispiel basiert auf einem von Jining Floormaker realisierten Projekt. Projektspezifische Details sind auf Anfrage erhältlich. Für Referenzprojekte in Ihrem Markt kontaktieren Sie uns.
FAQ: Herstellung und Beschaffung von Laminatböden
1. Wie wird Laminatboden hergestellt?
Laminatboden wird hergestellt, indem ein HDF-Kern mit Dekorpapier und einer Overlay-Schicht kombiniert wird, die Schichten unter Hitze und Druck verpresst werden, die Paneele abgekühlt und konditioniert werden, die Kanten profiliert werden, die Oberfläche geprägt wird und das fertige Produkt geprüft wird. Siehe den obigen Abschnitt zum Herstellungsprozess für die vollständige Abfolge.
2. Welche Materialien werden zur Herstellung von Laminatboden verwendet?
Die Hauptmaterialien sind HDF (hochdichte Faserplatte) für den Kern, bedrucktes Dekorpapier für das Aussehen, mit Melaminharz imprägnierte Overlay-Schicht für die Abriebfestigkeit und eine ausgleichende Rückenschicht für die Stabilität. Der Overlay-Schicht wird oft Aluminiumoxid für zusätzliche Abriebfestigkeit zugesetzt.
3. Welche HDF-Dichte ist für Laminatboden geeignet?
Die HDF-Dichte liegt typischerweise zwischen 800–930 kg/m³, abhängig von der Produktspezifikation. Eine höhere Dichte verbessert die Tragfähigkeit, die Verbindungsfestigkeit und die Formstabilität. Die geeignete Dichte hängt von der Anwendung ab – für gewerbliche Anwendungen wird eine höhere Dichte empfohlen. Überprüfen Sie die Dichte anhand des Produktprüfberichts.
4. Wie wird Laminatboden getestet?
Laminatboden wird auf Dicke, Dichte, Abriebfestigkeit, Quellbeständigkeit, Formstabilität, Verbindungsfestigkeit, Oberflächenqualität, Farbkonsistenz und Formaldehydemission getestet. Für jede Charge sollten Prüfberichte vorgelegt werden. Die Prüfhäufigkeit hängt vom Qualitätssystem des Herstellers ab.
5. Wie wird die Abriebfestigkeit während der Produktion getestet?
Die Abriebfestigkeit wird mit einem Taber-Abriebtest oder einem gleichwertigen Verfahren geprüft. Die Anzahl der Zyklen, die erforderlich ist, um die Oberfläche durchzuschleifen, bestimmt die AC-Klasse. AC3 erfordert ≥2.000 Zyklen; AC4 erfordert ≥4.000 Zyklen; AC5 erfordert ≥6.000 Zyklen. Die Prüfung wird in der Regel pro Produktionscharge durchgeführt.
6. Wie wähle ich einen Hersteller von Laminatböden aus?
Bewerten Sie Produktionskapazität, HDF-Qualität, Produktionsausrüstung, QC-Verfahren, Zertifizierungen, OEM/ODM-Fähigkeit, Musterfreigabeprozess, Verpackung, Effizienz beim Containerbeladen und Exporterfahrung. Für kritische Projekte führen Sie ein Werksaudit durch oder fordern Sie Videodokumentation an. Fordern Sie Testberichte an und führen Sie, wenn möglich, eine Musterbestellung durch.
7. Können Hersteller von Laminatböden OEM-Dienstleistungen anbieten?
Ja. OEM-Dienstleistungen umfassen in der Regel individuelles Dekorpapier, individuelle Farben, individuelle Oberflächenstruktur, individuelle Prägemuster, individuelle Dielengröße, individuelle Dicke, Private Label und individuelle Verpackung. Kontaktieren Sie den Hersteller mit Ihren Anforderungen.
8. Welche Dokumente sollten einer Laminatboden-Lieferung beiliegen?
Eine typische Lieferung sollte einen Packzettel, Chargencodes, Prüfberichte für die spezifische Charge, Konformitätsbescheinigungen für den Zielmarkt (CE, CARB Phase 2, E1) sowie etwaige OEM/ODM-Dokumente enthalten. Überprüfen Sie die Dokumentationsanforderungen vor der Bestellung mit dem Hersteller.